Artykuł sponsorowany
Dlaczego woda w elektrodrążarce drutowej potrafi powodować korozję detali mimo dejonizacji
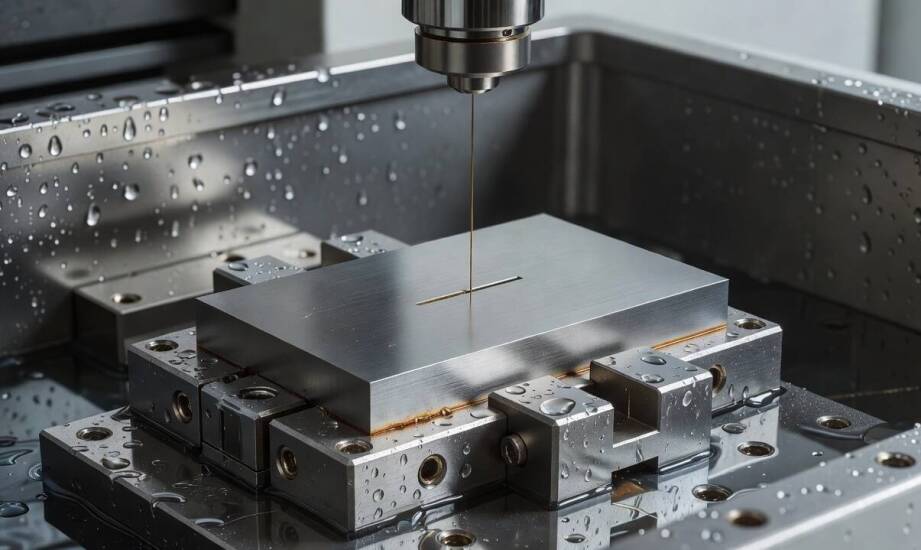
Po zakończeniu cyklu cięcia w elektrodrążarce na obrabianym detalu lub wewnętrznych ścianach zbiornika często pojawia się rdzawy nalot. Zjawisko to wymaga zazwyczaj dodatkowego szlifowania, polerowania lub chemicznego trawienia, co wydłuża całkowity czas produkcji i podnosi jej koszty. Problem występuje paradoksalnie mimo ciągłego stosowania wody dejonizowanej jako cieczy dielektrycznej i regularnego serwisowania układu. Warto dokładnie przeanalizować mechanizmy fizykochemiczne prowadzące do utleniania obrobionych powierzchni, aby skutecznie przeciwdziałać korozji podczas codziennej eksploatacji nowoczesnych maszyn.
Przeczytaj również: Jak dyplom za bardzo dobre wyniki w nauce do druku może motywować uczniów?
Dlaczego woda dejonizowana przestaje być obojętna po wyładowaniach
Podczas wyładowań iskrowych między elektrodą a obrabianym materiałem powstają mikroskopijne cząstki metalu oraz jony. Zanieczyszczenia te nieustannie trafiają do obiegu i stopniowo zwiększają przewodność cieczy roboczej. Woda dejonizowana charakteryzuje się pierwotnie bardzo niską przewodnością, dzięki czemu skutecznie ogranicza zjawisko elektrolizy podczas cięcia. Po bezpośrednim kontakcie z nagrzanymi powierzchniami stalowymi oraz mosiężnym drutem szybko ulega jednak degradacji. Proces ten sprawia, że ciecz dielektryczna zaczyna działać jak aktywny elektrolit sprzyjający błyskawicznej korozji galwanicznej na elementach żelaznych. Obróbka węglików spiekanych niesie ze sobą dodatkowe wyzwania, ponieważ jony kobaltu pełniącego funkcję spoiwa łatwo wypłukują się w takim środowisku. Skutkuje to niebezpiecznym wzrostem kruchości wierzchniej warstwy detalu i ryzykiem powstania mikropęknięć.
Przeczytaj również: Z czego składa się koszt wytworzenia jednej papierowej torby w małej produkcji
Harmonogram pracy w narzędziowniach nierzadko potęguje to niepożądane zjawisko. Długie postoje maszyny pomiędzy zmianami oraz pozostawienie gotowego detalu w kąpieli wodnej przez całą noc stanowią główną przyczynę powstawania głębokich wżerów. Praca z mocno obciążonym układem, gdy włóknina wewnątrz urządzenia jest już mocno nasycona opiłkami, znacznie przyspiesza wzrost przewodności. Zanieczyszczone środowisko pracy ułatwia osadzanie się twardych produktów utleniania na precyzyjnych prowadnikach. Zaniedbanie terminowej wymiany żywicy jonowymiennej doprowadza ostatecznie do sytuacji, w której układ chłodzenia traci zdolność do wychwytywania wolnych jonów. Powierzchnia stali ulega wtedy przyspieszonej pasywacji połączonej z degradacją struktury, co w skrajnych przypadkach zmusza operatora do ponownego wykonania całego detalu.
Przeczytaj również: Co to jest regeneracja felg i dlaczego warto ją wykonać w Opole Chabry?
Jak dodatek antykorozyjny zabezpiecza obrabiane metale
Ochrona wrażliwych powierzchni wymaga często wdrożenia odpowiedniej chemii technicznej bezpośrednio do układu chłodzenia. Powszechnie stosowany preparat rvh dodaje się jako płynne uzupełnienie do wody demineralizowanej, aby stworzyć niewidoczną barierę na obrabianych elementach. Zgodnie z dokumentacją technologiczną optymalne dawkowanie wynosi 0,5 litra inhibitora na każde 100 litrów cieczy roboczej w zbiorniku. Prawidłowo rozprowadzony środek ogranicza bezpośredni dostęp tlenu do struktury metalu, co wymiernie spowalnia procesy korozyjne. Obsługa maszyny musi jednocześnie przestrzegać podstawowych środków ostrożności wymienionych w karcie charakterystyki. Obejmują one przede wszystkim stosowanie rękawic ochronnych podczas ręcznego dozowania oraz unikanie kontaktu stężonego koncentratu ze skórą lub oczami.
Użycie środków chemicznych zabezpieczających przed rdzą nigdy nie zastępuje jednak fizycznej filtracji ani monitorowania podstawowych parametrów. Sygnały ostrzegawcze świadczące o złej kondycji dielektryka to widoczne osady na elementach roboczych, wyraźny spadek przejrzystości wody i niestabilne warunki wyładowań. Objawiają się one najczęściej nieoczekiwanym zrywaniem drutu tnącego w trakcie pracy. Zamiast zwiększać dawkę inhibitora, operator powinien najpierw zweryfikować stan przepustowy kolumny filtrującej oraz zmierzyć poziom przewodności w zbiorniku głównym. Utrzymanie rygorystycznego reżimu technologicznego zapobiega powstawaniu twardych osadów i przedłuża żywotność podzespołów prowadzących drut.
Ograniczanie ognisk rdzy na detalach zależy w równej mierze od chemii, co od mechaniki płynów w obrabiarce. Inhibitor korozji stanowi cenne wsparcie dla operatora wyłącznie wtedy, gdy układ dejonizacji i wymuszonego obiegu funkcjonuje poprawnie. Odkrycie rdzawego nalotu na gotowych wyrobach stanowi jednoznaczny sygnał do przeglądu stanu żywicy i wkładów. Działająca w Olsztynie firma Transcorn dostarcza preparaty antykorozyjne przeznaczone do środowiska wodnego obrabiarek EDM, wspierając zakłady branży narzędziowej w eliminacji przestojów. Świadome zarządzanie jakością płynów technologicznych gwarantuje, że proces wycinania detali pozostanie przewidywalny i całkowicie bezpieczny dla struktury materiału.
Kategorie artykułów
Polecane artykuły

Jakie technologie wspierają tworzenie nowoczesnych aplikacji dla sektora logistyki?

Czyszczenie metali za pomocą lasera – przyszłość technologii przemysłowych

Jak drewnochron wpływa na estetykę i długowieczność płotów drewnianych?
